生産管理システムの導入前に何を決める?部品・工程・作業実績の要件整理
生産管理・現場・品質・IT担当が、製造の仕事と記録を整理する
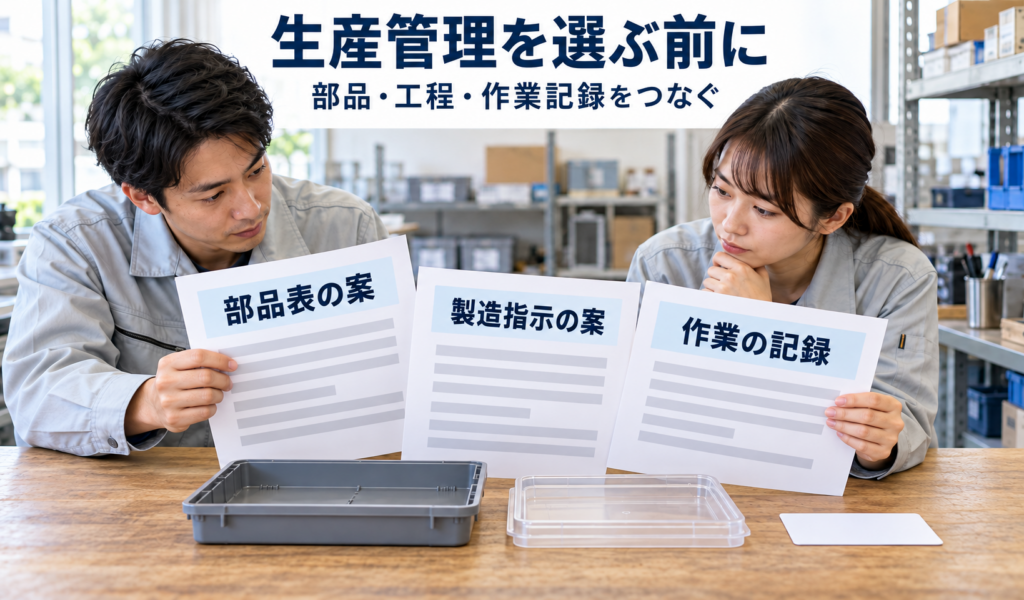
説明用の生成画像です。実工場の製造、品質合格や導入成果を示す写真ではありません。
部品を組み立てて製品を作る会社で、製造指示は表計算、作業の報告は紙、在庫は別のシステムに分かれていると、現場へ聞きに行かなければ進み具合が分かりません。「材料はそろったのか」「何組できたのか」「検査を終えた数なのか」が混ざると、納期の回答や次の手配も難しくなります。
この記事は、生産管理システムの導入や入れ替えを考える担当者向けです。架空の組立会社の生産管理担当・現場班長・品質担当・IT発注担当が、梱包用トレーセットを作る案を使い、部品表、工程、製造指示、実績のどこを対応させるかを説明します。必要数の計算だけで終わらず、欠品や変更への戻り方、現場入力、候補製品への具体的な質問と確認方法まで整理します。
先に答え:一つの製品について、作る理由・数量・納期、使う部品表の版、工程と必要な人・設備、製造指示、材料使用と出来高の記録をつなぎます。計画、着手、完成、検査合格、出荷を分け、誰がいつ何を記録し、違いがあればどこへ戻るかを決めることが導入前の要件整理です。同じ製品と例外を候補へ示すと、機能名の有無だけでなく、自社の仕事が続けられるかを比べられます。
会社・品物・数量は説明用の架空案です。実工場の操業、システム操作、品質合格、在庫更新や導入成果を示す事例ではありません。
最初に、どの製品の何を見えるようにするか決める
機能を並べる前に、誰が、どの製品の、どの判断で困っているかを一件で説明します。例えば「班長が毎回紙を集めなければ、組立の進捗と検査待ちを区別できない」という困りごとなら、受注から会計までを一度に置き換えることだけが答えではありません。まず製造指示と現場報告を対応させ、見たい数量と状態を決める必要があります。
生産を始める理由と、今回含める仕事を決める
注文を受けて作る、在庫を補充するために作る、受注後に仕様を決めるなど、開始の条件は会社や製品で違います。どの拠点・製品・工程を対象にし、受注や需要予測のどの情報を受け取るかを示します。仕様変更が多い製品と、同じ部品を繰り返し組み立てる製品へ、同じ段取りを無条件に当てはめないでください。
対象製品の部品表、工程の説明、製造指示、作業日報、検査記録、在庫の動きを一件分並べます。機密情報を伏せ、同じ製造指示だと分かる手掛かり、資料の版、記録した担当と時点をたどります。二重入力、報告の遅れ、数量や版の食い違いが、どの判断を遅らせるかを現場と共有します。
今回の範囲の言い方:「製造指示から、使った部品と工程の進み具合、完成・検査待ちを同じ製品で追えるようにする」。対象外の販売・購買・会計を残すなら、どの情報を受け取り、どの結果を渡して次の仕事を続けるかまで示します。
生産管理・現場の記録・全社の管理の役割を分ける
生産管理は、何をいつ作るかと材料・工程・実績を対応させる仕事です。現場で作業や設備の状態を記録する仕組みは、MES(製造実行システム)と呼ばれることがあります。ERPは、販売・購買・在庫・会計など全社の情報を扱う仕組みを指します。製品によって機能の範囲が重なるため、名称だけで担当を決めず、どの記録をどちらが持つかを確認します。
Microsoftの生産プロセスの公式説明も、製品や生産方式によって製造の種類が異なり、他の管理機能と情報を結ぶ設計になっています。以下は自社の要求を整理する方法であり、同製品の状態名や自動処理を全企業共通の手順にするものではありません。
部品表は、製品・単位・版と必要数をそろえる
部品表は、その製品に何がどれだけ必要かを示す資料です。BOMという略語で説明されることもあります。部品名の一覧だけでは足りず、完成品の単位、必要数、仕様、使う版と適用する条件を対応させます。
一組の構成から、製造指示案の必要数を計算する
架空の製造指示案では、作る数量を12組としています。納期は未決定で、顧客の注文は未確認、製造を始める指示も未発行です。数字を書いたことを、受注や着手の証拠にはしません。
使う部品表はA案という版の名前で、未承認の案です。一組につき本体一個、ふた一個、識別ラベル一枚とした場合、12組分の必要数は次のように計算できます。
架空の部品表と、12組を作る案の必要数
| 部品 | 一組に必要 | 12組分の必要数 | この数の意味 |
|---|---|---|---|
| トレー本体 | 1個 | 12個 | 在庫の確認・払出しとは別 |
| ふた | 1個 | 12個 | 在庫の確認・払出しとは別 |
| 識別ラベル | 1枚 | 12枚 | 在庫の確認・払出しとは別 |
これは計算上の必要数です。材料が使えることは未確認で、実際の払出数も未記録です。必要数が12と計算できても、使える在庫がある、予約できた、12個を使った、という意味にはなりません。左端の部品名を残して横へ動かし、個と枚の単位も同じ行で読めます。
版が変わるときは、どの製造指示から使うかを決める
本体やラベルの仕様を変える場合は、新しい部品表の適用日、対象製品、拠点、数量など、自社で必要な条件を定めます。着手済みの指示を旧版のまま続けるか、変更するかも別の判断です。新しい版を登録しただけで、既に使った材料や過去の製造記録まで新しい構成へ見えてはいけません。
代替品を使う場合の条件は、この案では未決定です。単に同じ名前へ書き換えるのでなく、どの仕様を満たす必要があり、誰が使用を判断し、使った代替品をどの製造指示へ残すかを決めます。
提供会社への質問例:「同じ製品で部品表の版が変わったとき、未着手と着手済みの指示を分け、実際に使った版と部品を後から追えますか。標準機能・設定・追加対応のどれで行いますか」。版の切替ボタンの有無ではなく、過去と途中の記録がどう見えるかを尋ねます。
Microsoftの部品表の公式説明では、部品と必要量に加え、版の適用条件が扱われています。同製品の承認や有効化の仕組みを、そのまま自社の承認制度にするという意味ではありません。
工程は、順番と人・設備・使える時間を結ぶ
工程は、何をどの順に行い、どの人・設備・道具が必要かを示すものです。部品表が「何を使うか」、工程が「どう作るか」を説明します。同じ製品でも、工場、数量、設備、外注の有無によって使う工程や必要時間が変わるなら、その条件を分けます。
この例の工程は1案という名前の草案です。順番は次のように置いていますが、工程順は未承認です。工程番号はこの順番を照合するための値で、読み手には作業名と一緒に示します。
1.部品をそろえる
材料担当
使える能力は未確認
2.本体とふたを組み立てる
組立担当
使える能力は未確認
3.識別ラベルと外観を確かめる
検査担当
合格数は未確認
段取り時間と、製品を処理する時間を分ける
治具を替える、部品をそろえるなどの準備と、一組ずつ組み立てる作業では、数量との関係が違います。休憩や保全、他の製品の予定、作業できる担当者や設備の組合せも必要です。処理時間だけを数量倍して空いている時間へ置く案なら、準備や待ち、複数の仕事が重なるときに成り立つかを確かめます。
同時に作業できる工程でも、同じ一人や設備を使うなら必ず並行できるとは限りません。外注する工程は、出す材料、相手へ依頼する仕事、戻る品物と数量、確認する結果を分けます。上の架空案には実測時間や設備能力を置いていないため、12組をいつまでに作れるかは計算していません。
要求の文例:「製品と工程の版ごとに必要な人・設備と準備・作業の条件を持ち、他の指示と重なる場合に、使えない理由と調整する候補を確認できるようにする」。自動で最適な予定ができると決めず、制約の入力元と、人が変更した結果を確認します。
作る予定と、材料使用・完成・検査の実績を分ける
同じ12組でも、作る予定、着手した数、組立が終わった数、検査に合格した数は別です。材料の払出しと実際の使用も分け、どの工程のどの記録が、製造指示や在庫の何を更新するかを決めます。
図で見る問い:部品表と製造指示案があれば、12組を作ったと言えるでしょうか。部品と版、作る案、実際の記録を近くで見比べ、計算できることと、作業後の記録がなければ分からないことを分けてください。
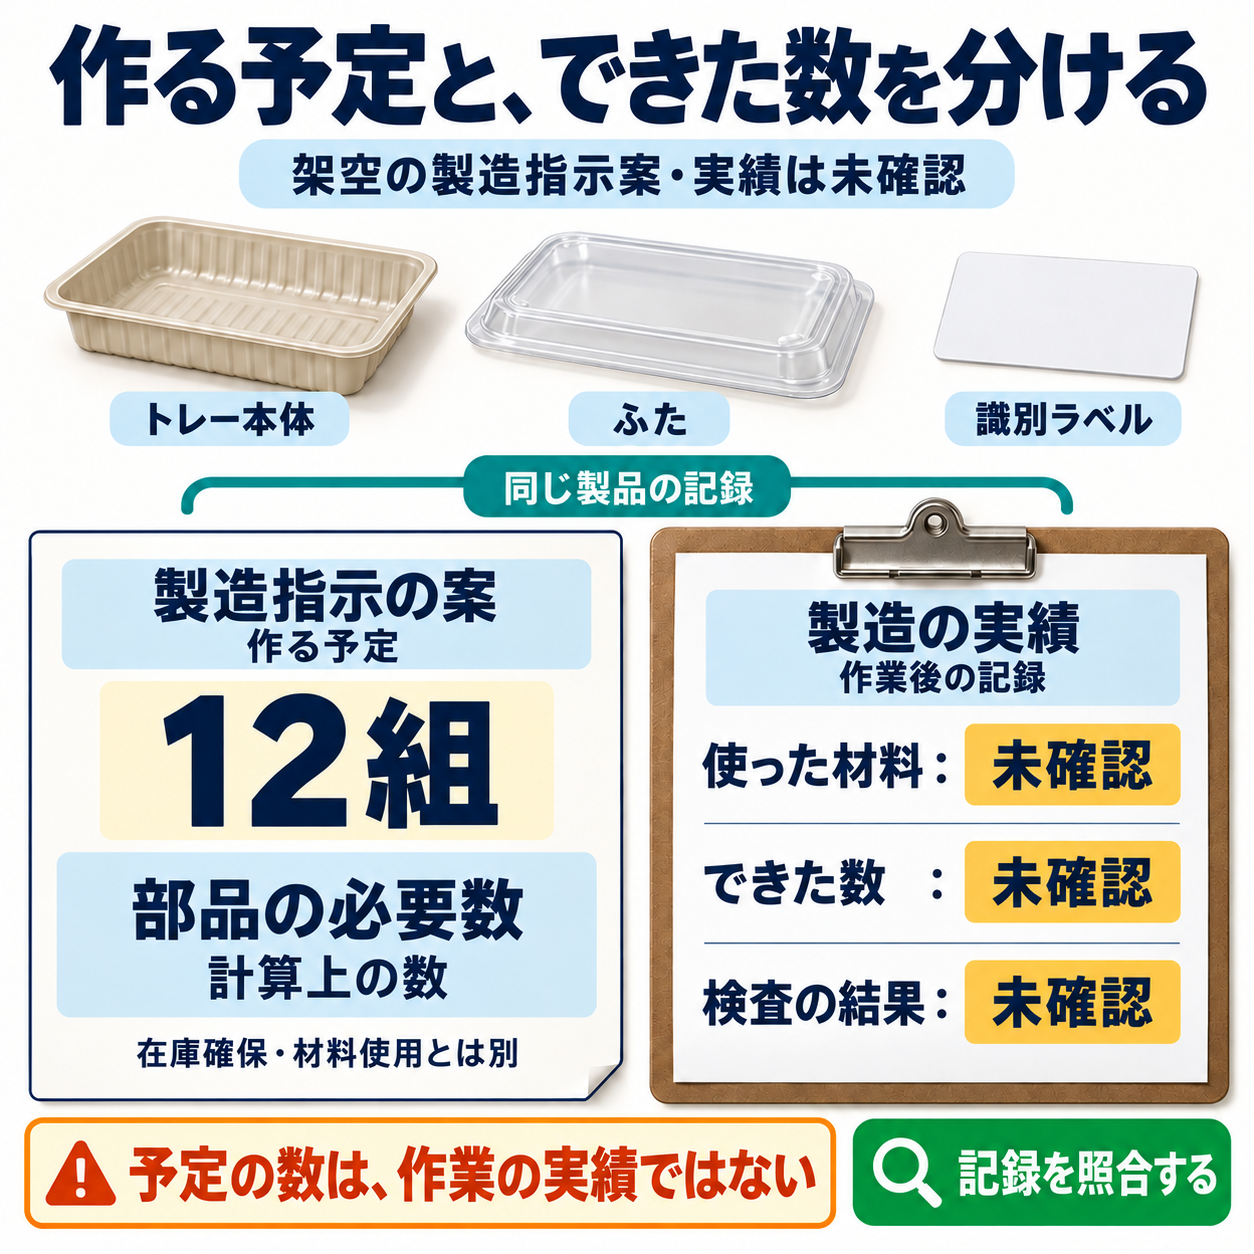 この解説図を原寸で見る
図から分かること:一組の構成と12組の案から、各部品の必要数を計算することはできます。一方、材料をいつ使い、何組でき、検査で何組を確認したかは、現場の記録が必要です。予定の数を実績欄へ写して、完成や合格にしてはいけません。
材料と作業の記録を、同じ製造指示へ戻せるようにする
材料担当は、どの製造指示・部品・場所・ロットを対象に、いつ何を払い出し、戻し、使ったかを扱います。払出した材料がすべて使われるとは限りません。未使用の返却、追加使用、代替品、不良による廃棄など、必要な区分と単位を決めます。計画どおりの量を自動で差し引く方式を使うなら、実際との差を誰がどう直すかも要求です。
作業担当は、どの工程を着手・中断・再開・完了したか、報告の対象数量と時点を残します。交代や複数人の作業で、同じ出来高を二重に足さない条件も必要です。材料の使用と工程完了が別々に届く場合は、片方だけ届いた状態を表示し、どの記録を待っているかを分かるようにします。
完成、検査、不良、仕掛の数を混ぜない
組立を終えた製品が検査待ちなら、組立の出来高と、出荷に使える数は同じとは限りません。検査で保留となったもの、手直しへ戻したもの、廃棄するものを、どの単位と記録で区別するかを品質担当と決めます。作業途中の品物は仕掛品と呼ばれますが、工程をまたいで同じ一組を重複計上しない定義が必要です。
この案の着手数、材料使用量、完成数、手直し数、不良数、仕掛数、検査合格数、出荷数はいずれも未記録です。原価の計上も未実施です。未知の数量を0や12へ補わず、以下では記録する条件を決めます。
記録の要求例:「同じ製造指示について、組立完了と検査待ち・合格・手直しの記録を分け、数量が移った理由と元の記録を追えるようにする。集計時点と対象を示し、未報告と実際の0を区別する」。完成ボタンの表示ではなく、更新後の数量と履歴を見せてもらいます。
欠品・途中変更・訂正で、どの記録へ戻るか決める
例外では、どの指示・部品の版・工程・実績へ影響するかをたどります。この架空案では、欠品時の扱い、作業途中の部品表変更、一部だけの完成、誤入力の取消・訂正、設備停止時の扱いは未決定で、判断する担当と相談先も未確定です。必要な場面を次のように具体化します。
部品が足りないとき:必要数と、使える数を比べ直す
12組の案の材料が足りないなら、未着か、他の仕事へ予約されているか、検査待ちか、実在庫が違うかを確認します。購買や倉庫から、使える数量と時点の回答を受け、生産管理担当が一部着手、日程変更、代替品などの候補を判断します。在庫画面に数量があるだけで、使ってよいとは決めません。
一部だけ作るなら、元の指示を残して数量を分けるか、同じ指示へ複数回報告するかを定めます。残る予定、既に使った材料、今回の完成、検査待ちを照合し、全体を完了にする条件を確かめます。
途中で仕様や数量が変わるとき:着手済みを分ける
新しい部品やラベルを使う場合は、どの指示から切り替え、既に組み立てた分をどうするかを設計・品質・現場で判断します。旧版で使った材料と、新版で追加・返却する材料を残し、過去の実績を上書きしない方法を求めます。画面の部品表を変更するだけで、現物まで切り替わったことにはなりません。
停止や手直しのとき:止めた工程と後続を結ぶ
設備停止なら、止まった工程、作業中の数量、使った材料、再開に必要な確認と、後続の予定への影響を残します。代替設備や外注へ移す案は、必要な能力・作業条件・品質の確認が成立するかを先に確かめます。手直しは元の不良や保留記録へ対応させ、再作業の完了を新規製造の出来高へ重ねないようにします。
入力を間違えたとき:元の記録と訂正理由を残す
数量や部品、工程を取り違えたときに、誰がどの状態まで訂正できるかを決めます。元の記録、取消・訂正の理由、在庫や後工程へ渡した結果がつながることを求めます。通信が切れて送信結果が不明な場合も、同じ報告を重ねず、既に登録されたかを確かめてから扱う方法が必要です。
現場入力と、在庫・会計の連携を決める
現場で入力できることと、その記録が正しい相手へ渡ることを一緒に確認します。この案では、在庫の管理元、製造記録の更新時点、会計へ渡す条件は未決定で、現場端末の操作も未試験です。
製造指示と版を、現場で取り違えずに開けるか
作業者が対象の製品・製造指示・工程・版を選び、必要な部品や作業の説明を読めるかを試します。似た製品、旧版、複数の指示を同時に扱う場面も必要です。写真だけで似た部品の仕様を断定せず、品目・仕様・必要ならロットなど、自社で照合すべき情報を示します。
端末を置ける場所、手袋、表示の大きさ、共有端末での担当の切替、電波が弱い場所、忙しい時間の入力負担を現場で確認します。バーコードやタブレットを採用すれば自動で正しくなるとは限りません。読み間違い、対象外のコード、入力途中の交代で、どんな表示と操作になるかを示してもらいます。
管理元、送る内容、返ってくる結果を決める
品目・部品表・工程・製造指示をどの仕組みで管理し、現場の報告と在庫更新をどちらで行うかを決めます。共通の製造指示・明細・版・数量と単位、送受信する方向と時点をそろえ、失敗・再送・重複時の照合先を示します。連携方式がAPIかファイルかという名前だけでは、誰が差を直すかは分かりません。
MRP(資材所要量計画)などで手配を計算する案も、製品の必要量、使える在庫、入荷予定、調達に要する期間など、計算に使う条件の管理元を確かめます。この例の各部品12という計算は、在庫や入荷を差し引いた発注必要数ではありません。仕入先への手配条件は、購買管理で分ける申請・注文・受領・請求の境界とそろえます。
材料の使用や完成数を会計へ渡す場合は、対象、締め時点、費用の範囲、訂正と再集計の扱いを経理と確認します。数量が連携されたことだけで、原価の確定や適切な会計処理が終わったことにはしません。在庫の場所・検品待ち・引当の意味は、在庫管理の要件整理と対応させます。
移行中と停止中も、製造指示を二重にしない
移行は、品目や部品表だけでなく、未着手の指示、仕掛、未入力の実績、検査待ちをどちらへ残すかを決めます。基準時点、旧版の対応、修正する担当を定め、件数の一致だけでなく、指示ごとの材料・進捗・残りを照合します。
停止中に紙へ記録するなら、何を続け、何を止めるかを決めます。再開後に紙と送信途中の報告を照合し、二重の払出しや出来高を避けて戻す方法を試してください。必要な利用時間、応答、復元できる時点、権限・履歴・問い合わせ先も、現場の仕事と量から具体化します。
同じ製品の例で候補を比べ、必要な場面を試す
候補へ同じ製品と資料を示し、標準機能・設定・追加対応・自社に残る仕事を分けて答えてもらいます。「BOM対応」「工程管理あり」だけでなく、自社の版変更や入力の訂正を含めて、どの結果を確認できるかを比べます。
- 標準機能で合う場合:使える版・プラン・設定、必要なデータ、記録する担当と時点、更新後に見る数量と履歴を確認します。
- 設定や追加対応が必要な場合:不足する要求、対応する人と費用、保守や将来の変更への影響を分け、追加部分を確かめる場面まで含めます。
- 業務を変えれば使える場合:例えば報告を班長へまとめる案なら、交代や繁忙時にも報告が遅れず、誰の実績かを追えるかを現場と判断します。
- 必須条件に合わない・回答が不明な場合:どの仕事と判断が成立しないかを明らかにし、範囲や候補の見直し、必要な追加確認へ戻します。便利な機能の数で必須の不足を相殺しません。
通常の一件を、入力から記録の照合まで試す
- 前提をそろえる。試験場所と版、製品・部品・単位・工程・担当を決め、使う部品表と指示、期待する数量と状態を用意します。実工場を無断で動かす試験ではありません。
- 通常の仕事を通す。指示、材料の準備・使用、工程の報告、完成と検査のうち対象にした仕事を通します。何を入力し、どの数量と状態が変わり、どの履歴が残るかを同じ指示で照合します。
- 必要な例外を試す。不足、一部完成、途中の版変更、停止、誤入力の取消、送信結果が不明な報告などから、自社に必要な場面を選びます。保留や差戻しも期待する結果へ含めます。
- 連携先と集計も見る。在庫や会計へ渡す範囲があるなら、受け側の指示・部品・単位・数量・時点と照合します。画面の送信成功だけで終えません。
- 違いの原因へ戻る。部品違いなら版と仕様、数量違いなら使用・完成・品質の定義、遅れなら報告時点と連携へ戻ります。修正後は、関係する指示と記録を同じ条件で確かめます。
導入比較の準備を終える目安:一製品の部品表・工程・指示・実績を対応させ、通常と必要な例外について「何を入力し、どの記録と数量がどうなればよいか」を説明できることです。その条件を候補の回答、見積もり、移行と受入の確認へ戻します。
この記事の架空案では、提供会社の回答は未受領です。サンプル試行、結果の検証、実際の導入事例としての公開も行っていません。上の手順は、今後の確認条件を決めるための説明です。
まとめ:一製品の資料から、導入条件を具体化する
生産管理システムの導入前には、一つの製品で、作る理由と数量、部品表の版、工程と人・設備、製造指示、材料使用・出来高・品質の記録をつなぎます。必要数の計算と、現物の確保や実際の使用・完成は分けてください。
不足、途中変更、停止、手直し、訂正では、元の指示と版、影響する数量と後続の仕事へ戻ります。現場での入力、周辺の仕組みとの連携、移行・停止時まで同じ例で説明し、候補の回答に応じて自社に残る仕事と確かめ方を決めます。
今日の一歩:生産管理担当と現場班長・品質担当で、一製品の部品表、工程、製造指示、作業・検査の記録を並べてください。「同じ版と指示だと分かるか」「予定と実績の違いを誰が説明できるか」をたどり、答えが途切れる一点を提供会社への質問に変えましょう。
参考資料と、確認した範囲
次のMicrosoft公式資料の必要箇所を2026年10月24日に読みました。同製品の設計・設定を説明する資料であり、全企業の標準工程、品質合格や会計・法令の適合を証明するものではありません。
- Production process overview(英語):生産方式、部品表と工程、材料・作業の報告、完成・品質・在庫・原価の区分を参照。表示更新日2025年7月10日。
- 生産プロセスの概要(日本語):対応する説明を英語と照合。意味が不明確な訳語は使わず、本文では仕事を表す普通の日本語で説明しています。
- Bills of materials and formulas(英語):部品表、必要な構成、版と適用条件を参照。表示更新日2025年7月10日。特定製品の承認・有効化を自社の制度へそのまま当てはめていません。
- Routes and operations(英語):工程の順序と必要な資源、準備・作業の条件、工程の版の必要箇所を参照。製品の自動計画や能力計算を実際に試したものではありません。
製品と現場の記録から、導入条件を相談する
対象の製品と作り方、いま使う部品表・指示・実績の記録方法、数量や版が食い違って困る場面を、機密情報を伏せてお知らせください。調査・設計・開発・運用整理の対応範囲、期間と費用は個別に確認します。生産管理システムの導入条件を相談する
仕事の流れから、顧客との接点まで。
一体で見直す、最初の一歩を。