拠点ごとの手順を統一するには?共通の結果と現場条件を分ける
業務改善 · 実務ガイド
拠点間の標準化は一方の手順をそのまま他拠点へ移すことではありません。同じ品質の結果に必要な確認を共通化し、設備や動線の違いで必要な操作を補足します。違う条件で成立するかを両拠点で確認します。
架空の組立会社「広組立」は、二工場の部品準備を比べます。部品番号と数量の照合は共通、置く棚と運ぶ順序は現場ごとという違いを整理する教材例です。
この記事でできるようになること
- 設備、配置、作業人数、例外条件を対応させます。
- 通常の準備と不足がある準備を同じ成果条件で試します。
- 二工場の部品準備を、共通確認と配置の補足へ分けてください。
01 / 業務改善
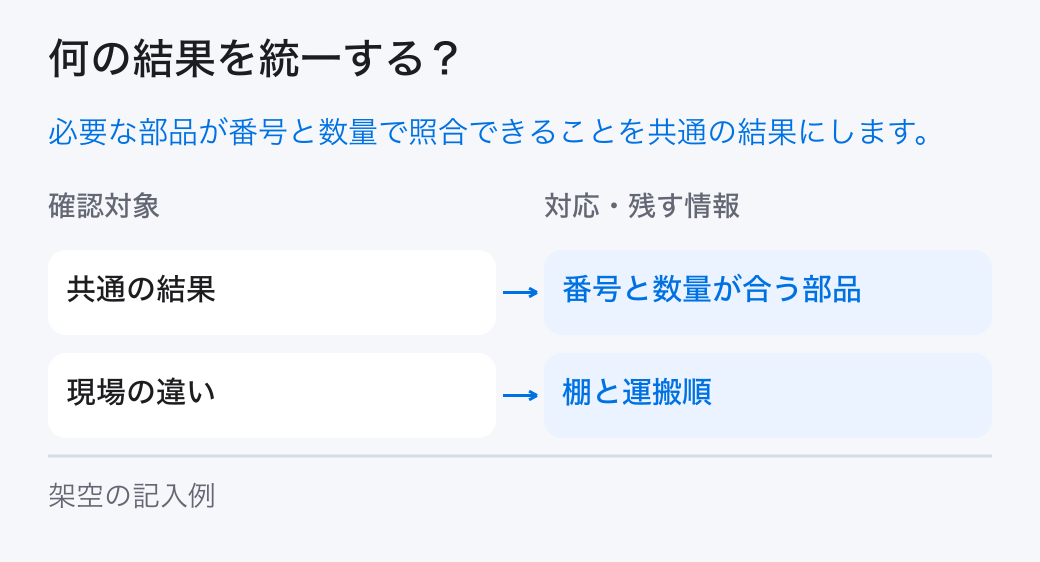
何の結果を統一する?
必要な部品が番号と数量で照合できることを共通の結果にします。
図では、後工程へ渡す部品を、番号と数量で照合できることを共通の結果として見ます。広組立の教材では、P6が六個あり、一覧L4と一致することが確認の対象です。棚の位置や取る順序をそろえる前に、何を確かめるかを決めます。

両工場で、番号・数量・確認記録が同じ意味で読めるかを確かめます。棚が違うことだけを品質の差とせず、共通の照合を満たせる手順を各現場の条件で考えます。この教材は工場全体の品質や安全が確認できた実績を示すものではありません。
広組立では東工場が棚ごと、西工場が組立単位で部品を準備します。作業順を比べる前に、後工程へ渡す結果を確かめます。
番号、数量、確認記録が同じ意味で読めることを目標にします。棚の位置が違うことを、品質の違いと同じに扱いません。
工場全体の生産条件や安全操作は本稿の範囲外です。部品準備の説明と確認を共通化する教材例として扱います。
必要な部品が番号と数量で照合できることを共通の結果にします。
02 / 業務改善
現場条件はどう並べる?
設備、配置、作業人数、例外条件を対応させます。
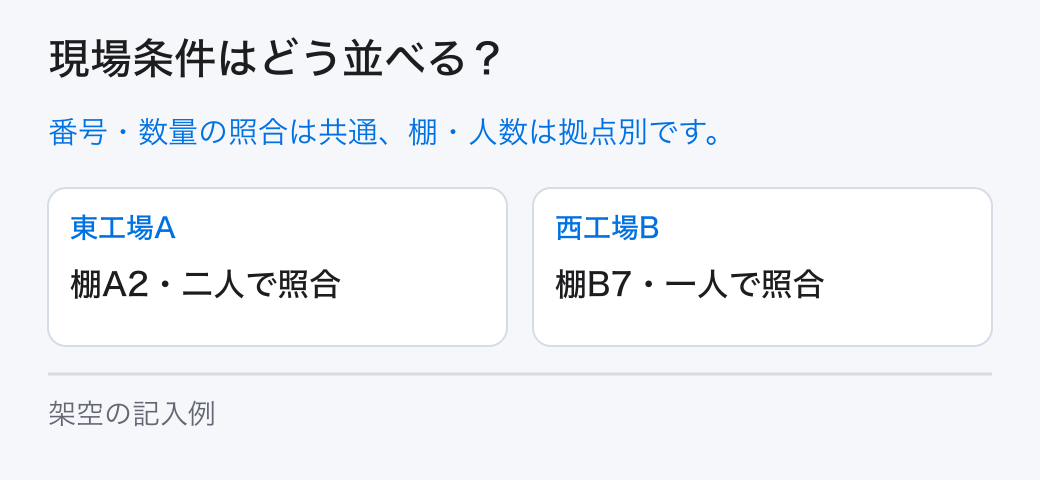
図では、共通にする番号・数量の確認と、拠点ごとに残す棚・人数を見比べます。本文の東工場Aは棚A2・二人、西工場Bは棚B7・一人です。配置図や必要な移動と併せて、同じ操作を行える前提かを見てください。

東の二人による相互確認を、西の一人作業へそのまま移せません。共通の必要確認を省かずに満たす方法を、責任者が見直します。方法が決まらない段階で一人でも成立したとせず、通常と不足のどちらも確認できる条件を用意します。
東工場Aは棚が近く、西工場Bは準備場所が離れています。同じ運搬順を命じる前に、配置図と必要な移動を確認します。
担当が一人か二人かでも確認方法が変わります。二人の相互確認を、一人の現場へそのまま移さないようにします。
部品が不足する例も並べます。通常条件だけで共通手順を作ると、例外の相談先が拠点ごとに欠ける可能性があります。
共通結果の教材は部品P6が六個、一覧L4と一致することです。東工場Aは棚A2、二人で照合、西工場Bは棚B7、一人で一覧を見る条件とします。番号と数量は共通にし、棚と具体の動きは各工場の補足へ分けます。
比較表は横に動かして全ての列を確認できます。
| 対象・条件 | 記入例・対応 | 確認・例外 |
|---|---|---|
| 共通の結果 | P6六個、一覧L4と一致 | 両工場が番号と数量を照合 |
| 拠点の補足 | A棚A2・二人、B棚B7・一人 | 棚と動きを区別、必要確認は責任者へ |
| 不足の例 | P6五個、差一個を記す | A当番主任、B拠点責任者へ照会 |
設備、配置、作業人数、例外条件を対応させます。
03 / 業務改善
共通と補足をどこで分ける?
判断する条件を共通へ、配置に依存する操作を補足へ置きます。
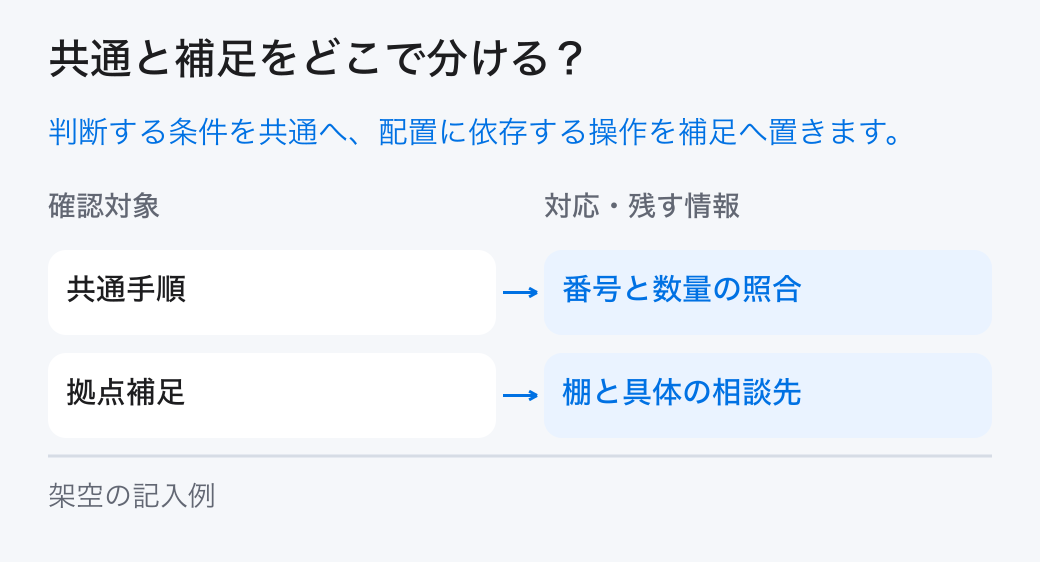
図では、判断する条件を共通手順へ、棚や動線に依存する操作を拠点補足へ置く分け方を見ます。P6の番号と必要な六個をL4で照合する確認は、棚A2でもB7でも残す条件です。

P6が五個なら差一個を記録し、不足したまま準備完了とはしません。相談先は東が当番主任、西が拠点責任者です。工場長は、補足に窓口が書かれ、現場の都合を理由に必要な照合が抜けていないか確認します。
部品番号と数量の照合は共通の確認として残します。どの棚から取るかは拠点の補足図へ対応させます。
不足した時は対象と不足数を責任者へ渡す条件を共通にします。各工場の確認先は補足へ記し、中央の名称だけで済ませません。
補足が共通の確認を省略していないか工場長が見ます。現場事情を理由に、必要な照合が消えないようにします。
判断する条件を共通へ、配置に依存する操作を補足へ置きます。
04 / 業務改善
両拠点でどう確認する?
通常の準備と不足がある準備を同じ成果条件で試します。
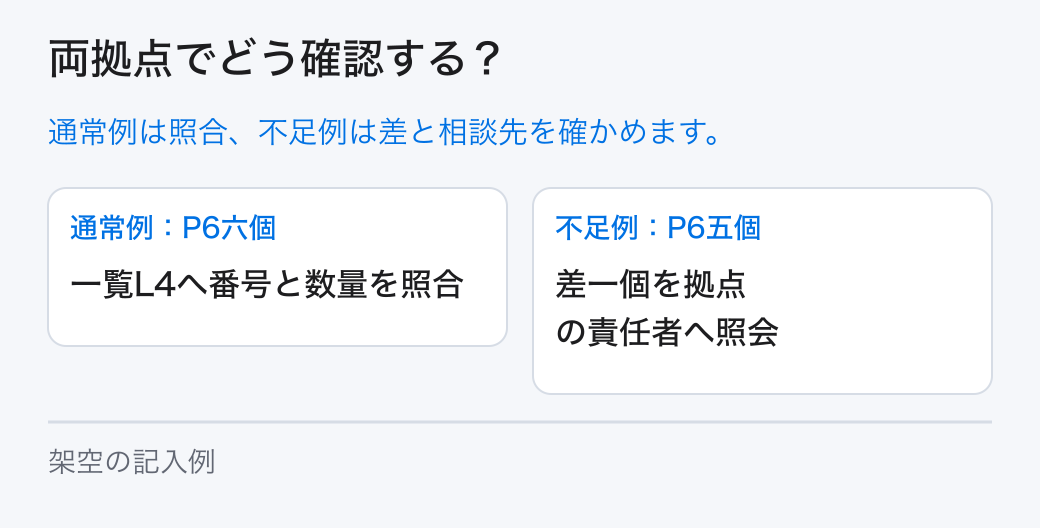
図では、通常の準備での照合と、不足した時の差・相談先の確認を見分けます。六個の通常例と五個の不足例を、両工場でそれぞれ試す計画です。二つの拠点や通常・不足は、改善前後の成果値ではありません。

東は当番主任、西は拠点責任者へ、P6と不足一個を伝えられるかを確認します。相手工場の経験者が助言した工程は、手順だけで成立した確認と分けて記録します。西で二人確認を行えないなら、責任者が必要確認を満たす方法を見直してから試します。
現場担当が共通手順と自拠点の補足を使います。相手工場の経験者が横から教えた工程は、説明だけで成立した確認に含めません。
出来た部品セットを番号と数量へ照合します。操作が同じかより、必要な結果と確認記録がそろうかを見ます。
不足の例では担当が相談先へ進めるかを見ます。対象が違う拠点へ無条件に横展開できるとは認定しません。
不足例はP6が五個です。両工場とも差一個を記し責任者へ照会しますが、Aは当番主任、Bは拠点責任者という窓口を示します。Bで二人確認の操作ができない場合は、共通の必要確認を満たせる方法を責任者が見直してから試します。
通常の準備と不足がある準備を同じ成果条件で試します。
05 / 業務改善
標準化後の意見は?
共通条件への影響と、補足の不足を分けて確認します。
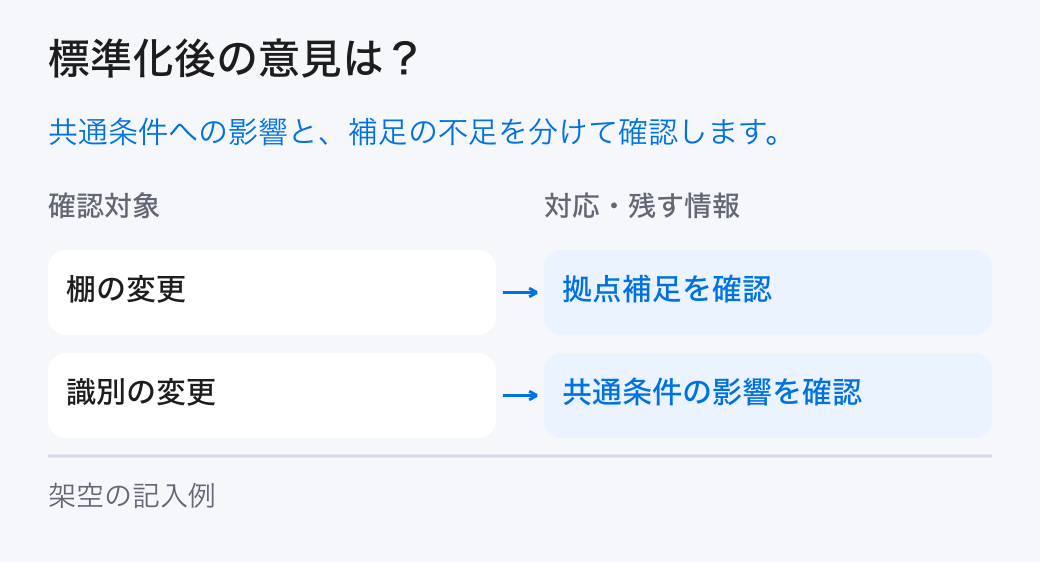
図では、変更の影響が共通条件に及ぶ場合と、拠点補足だけを直す場合を分けて見ます。棚の移設による動線の変更と、部品の識別や必要数量の変更では、見直す箇所が違います。

棚が変わったらその工場の補足を更新し、番号や必要数量が変わるなら共通の照合条件への影響を確かめます。一工場で確認できても、未確認の拠点で使えるとは決めません。確認した条件と残る条件を記し、次に試す場所を決めます。
棚の移設で動線が変わったら拠点補足を直します。部品の識別や必要数量が変わった場合は、共通条件への影響を確認します。
EPAのSOPガイダンスは施設や業務に固有の手順を説明する原則を示します。両工場の個別条件を残す参考にします。
一拠点で使えた方法を全社の成果としません。確認した条件と未確認の拠点を報告で分け、次に試す対象を定めます。
共通条件への影響と、補足の不足を分けて確認します。
この章の根拠:出典1
06 / 業務改善
まとめ:確認を共通にし操作の違いを残す
二工場の部品準備を、共通確認と配置の補足へ分けてください。
まとめの図では、共通の部品照合、現場ごとの棚・動き、不足時の相談をつなげて見ます。P6六個とL4の照合は共通にし、東A2・二人と西B7・一人の条件を消さずに手順へ対応させます。

まず似た仕事をする二現場を選び、後工程に何の結果と確認記録が必要かを聞いてください。共通確認と拠点補足へ分け、通常と不足の両方で確かめます。操作の形が同じになったことだけで標準化の合格にせず、必要確認が各現場で成立するかを見ます。
広組立は番号と数量の照合を共通にし、棚と動線を拠点別に残します。不足時の連絡条件も共通手順から追えるようにします。
両拠点の通常と不足の例で、説明から作業と相談が成立するか試します。同じ操作の形だけを標準化の合格にしません。
自社の似た二現場で、後工程が必要な結果を聞いてください。設備の違いを消す前に、維持すべき確認条件を決めます。
二工場の部品準備を、共通確認と配置の補足へ分けてください。
仕事の流れから、顧客との接点まで。
一体で見直す、最初の一歩を。